
www.engineering-japan.com
04
'26
Written on Modified on
Additively製造された内部冷却剤チャネルが付いている深穴の鋭い用具
Tungaloyは破片の避難および剛性率を最大限に活用するために曲げられた、3D印刷された内部冷却剤チャネルを特色にする良いBeamJet交換可能なBTAのド
tungaloy.com
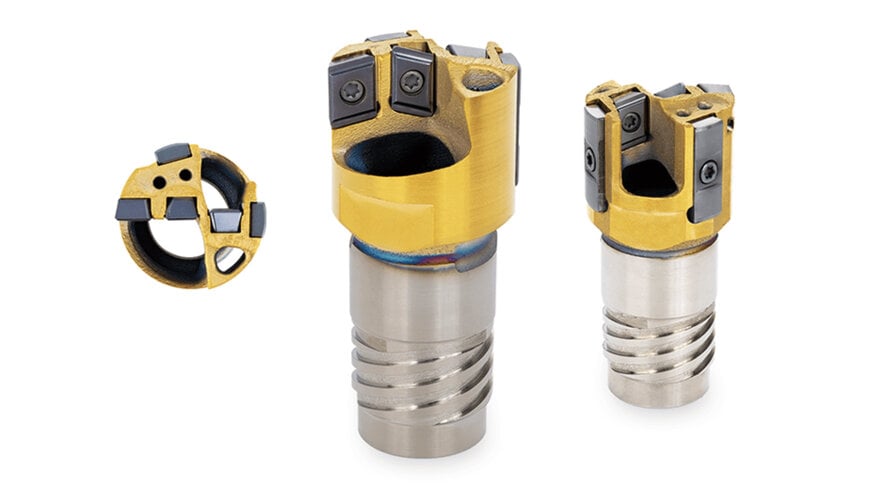
BTA(Boring and Trepanning Association:ボーリング・トレパニング協会)方式による深穴加工では、熱負荷の低減、切削挙動の安定化、そしてアスペクト比の高い穴加工における致命的な切りくず詰まりを防止するために、持続的なクーラント圧力および吐出量が求められます。切削工具メーカーの株式会社タンガロイは、従来の工具が抱える流路や構造上の限界に対応するため、ヘッド交換式BTAドリル「Fine-BeamJet」シリーズを開発しました。積層造形(アディティブ・マニュファクチャリング)によって製造される本シリーズは、非線形で最適なプロファイルを持つ独自クーラント流路を採用し、中径深穴加工において刃先冷却性能の大幅な向上を実現しています。
従来のBTA工具における流体および構造上の制約
自動車用ドライブシャフト、熱交換器用チューブシート、重工業部品などの深穴加工は、厳格な熱管理と迅速な切りくず排出に依存しています。標準的なBTA加工では、加工穴内壁とドリルチューブ外径の間の環状隙間(アニュラ部)から高圧切削液が供給されます。クーラントは切削領域に到達して刃先やガイドパッドを冷却し、切りくずをドリルヘッドおよびボーリングバーの中空内部を通して後方へ押し流します。
従来の除去加工(切削・機械加工)では、内部クーラント流路をガンドリル加工などで設ける必要があり、直線的で均一な円形断面の形状に限定されていました。特に加工径30 mm前後の中径領域では、加工熱が極めて高くなり、大量の切りくずが発生します。しかし、このサイズの鋼製ボディに内部流路を加工する場合、十分なクーラント断面積を確保するために直線穴を太くすると、必要なコア材が削り取られてしまい、ねじりたわみやガイドパッドのびびり振動を抑えるための構造剛性が損なわれるという設計上のトレードオフが生じていました。
積層造形アーキテクチャと流路の最適化
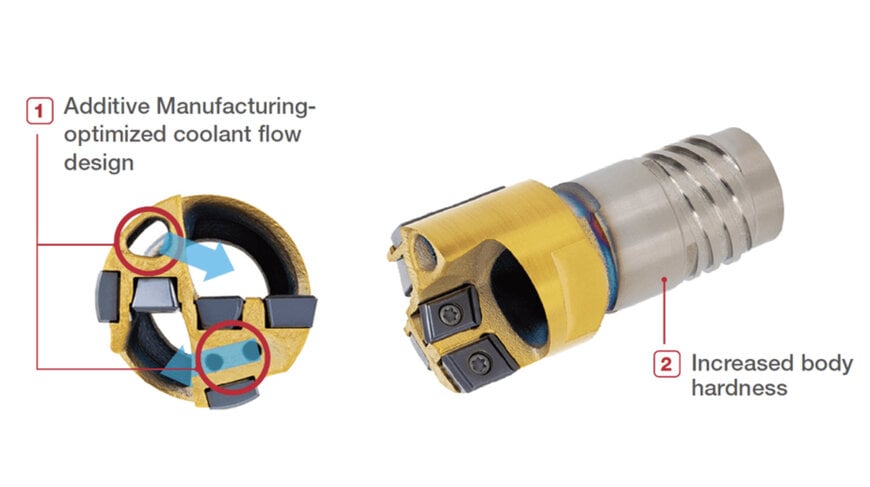
Fine-BeamJetは、ドリルボディに積層造形技術を採用することでこれらの機械的制約を克服しています。レーザー粉末床溶融結合(L-PBF)をはじめとする金属積層造形技術により、従来の直線穴加工による幾何学的制約を排除し、コア内部に曲線状の流路や異形状断面を直接設計することが可能になりました。
ドリルヘッドの応力中立軸に沿って輪郭形状化された流路を配置することで、負荷のかかる重要な耐荷重断面のコア材を減らすことなく、切削領域に向かう切削液の流量と流速を向上させています。この連続的で最適化されたクーラント供給により、切りくずのカール形成を促進し、切削温度を抑え、内部排出穴を通して切りくずを途切れることなく押し流し、切りくずの噛み込みや詰まりを防ぎます。さらに、積層造形プロセスによって表面およびコア部の高硬度化が図られ、ラジアル荷重下での弾性変形を抑制し、工具ボディおよび一体型ガイドパッドの長寿命化を実現しています。
工具仕様および供給システムの互換性
Fine-BeamJetシリーズは、内部クリアランスが極めて厳しい過渡領域である加工径25 mm~33 mmをターゲットとしています。多様な工作機械構成に対応するため、本交換式ヘッドは主に以下の2つの給油方式に対応するよう設計されています:
シングルチューブシステム(STS): 外部の高圧クーラントが外側の環状隙間から加工ゾーンへ供給され、単一の中空ドリルチューブの中心穴を通って切削液と切りくずが排出されます。
ダブルチューブシステム(DTS): 内管と外管の同心円状の隙間からクーラントが供給され、内管を通って切りくずとともに排出されるため、ワーク端面に対する外部高圧シールの設置が不要になります。
いずれの構成も交換式インサートおよび摩耗パッドを組み込んでおり、オペレーターはボーリングバーを機械主軸から取り外すことなく、穴公差や加工面粗さの再現性を維持できます。
補足情報
※本セクションでは、当初の製品発表には含まれていなかった詳細な技術仕様および競合比較を記載しています。
深穴加工において、BTA方式は深穴加工機に関するISO 3000シリーズ規格に準拠して運用され、深さ対径比(L/D)はしばしば10:1を超え、最大100:1に達することもあります。BTAドリルヘッドの熱的・流体的性能は許容送り速度および切削速度(Vc)の限界を直接左右し、コーティング超硬インサートを使用する場合、一般的な合金鋼での切削速度は通常80〜140 m/minの範囲となります。
サンドビック・コロマント(Sandvik Coromant)、ボーテック(Botek)、グーリング(Guhring)などのメーカーによる従来の機械加工BTAドリルヘッドは、多軸CNCや補助ガンドリル加工で開けられた直線的な丸穴流路を持つろう付け式またはメカニカルクランプ式ボディに依存してきました。このような直線形状は流路の分岐部や屈曲部で流体乱流や圧力損失が発生し、十分な流量を維持するために40〜70 barを超えるシステム圧力を必要とすることが多くありました。一方、積層造形によるコンフォーマル(等高形状)流路は、内部の曲げ半径を滑らかにし、局所的な流量要件に合わせて流路面積を最適化することで圧力損失を大幅に低減します。さらに、1.2709(マルエージング鋼)などの工具鋼を用いた金属積層造形では、熱処理後に50〜54 HRCを超える硬度が得られます。これは、複雑な溶接・組立カッターボディで一般的に使用される低合金構造用鋼を上回るため、穴加工時のたわみやガイドパッド座の摩耗に対する耐性が大幅に向上します。
編集:Evgeny Churilov(Induportals Media) - AI翻案
www.tungaloy.com
